
Ottenere indicazioni
Zona dell'industria tessile, città di East Hutang, distretto di Wujin, 213100 Changzhou, Cina
Una fibbia per borsa che si flette invece di spezzarsi. Un artiglio per capelli stampato in un unico pezzo, cerniera a molla inclusa, senza fase di assemblaggio. Un inserto sull'orlo del berretto che mantiene la sua curva dopo una stagione in un armadio. Questi sono gli studi di accessori effettivamente commissionati e hanno una caratteristica in comune: il loro valore deriva dalla geometria e dalla vestibilità, non dalla morbidezza della superficie.
Questa distinzione spiega il modello. La produzione additiva trova il suo posto negli accessori moda quando una parte deve essere modellata con precisione, prodotta in piccole serie o variata per cliente. Funziona male quando un componente deve drappeggiare, assorbire l'umidità o costare cinquantamila unità. Per la maggior parte delle etichette la risposta praticabile è un ibrido: struttura stampata e hardware, tessuto intrecciato laddove la pelle, il drappeggio o la sensazione al tatto contano.
Eliminando il linguaggio delle tendenze, i vantaggi si riducono a cinque fatti di produzione:
Le affermazioni su sostenibilità, personalizzazione e velocità di commercializzazione derivano tutte da questi cinque punti e crollano quando ne manca uno.
Lo stampaggio a iniezione richiede pareti uniformi, angoli di sformo e assenza di sottosquadri senza guide. Ciascuno di questi vincoli aggiunge costi o rimuove un'opzione di progettazione. Una parte stampata può contenere una chiusura a sbalzo integrale all'interno di una fibbia, una cerniera vivente su un'asta per occhiali da sole o un reticolo che si flette come una molla in una fascia.
La stessa libertà si applica alla superficie. Le nervature che richiamano la costa di un cinturino in velluto a coste, le zone di presa zigrinate su un fermacavo o una fine trama trapuntata su una placca decorativa possono essere integrate nella cartella senza alcun costo aggiuntivo. Il problema è che la stampa ha le sue trame – grana di polvere sulle parti sinterizzate, linee di strati su quelle estruse, segni di supporto sulla resina – quindi quelle superfici devono essere progettate piuttosto che nascoste in seguito.
Innanzitutto la conclusione: la stampa vince al di sotto di poche centinaia di unità per disegno e perde al di sopra di poche migliaia di parti semplici. Il punto di pareggio si trova laddove il costo ammortizzato degli utensili del percorso convenzionale equivale al premio per parte della stampa.
| Itinerario | Costo degli utensili | Lotto minimo pratico | È ora della prima parte | Dove si adatta |
|---|---|---|---|---|
| Sinterizzazione a letto di polvere | Nessuno | 1 | 2-5 giorni | Geometrie complesse, piccole tirature, varianti per dimensione |
| Stampa in resina | Nessuno | 1 | 1-3 giorni | Dettagli raffinati, pezzi da esposizione lucidi, modelli in forma |
| Stampaggio ad iniezione | 3.000-15.000 dollari | 1.000-5.000 | 4-8 settimane | Parti piane semplici a volume |
| Metallo pressofuso | 2.000-10.000 dollari | 2.000 | 6-10 settimane | Hardware pesante, finitura in metallo |
| Lamiera tagliata al laser | Minimo | 50-100 | 3-7 giorni | Forme bidimensionali piatte |
Una semplice fibbia modellata potrebbe costare quasi quindici centesimi a cinquantamila pezzi contro diverse migliaia di dollari di attrezzature. L'equivalente stampato costa pochi dollari ciascuno, quindi stampare cinquecento unità è già più economico. L'elemento pubblicitario che più spesso manca agli acquirenti è la post-elaborazione: tintura, burattatura, rimozione del supporto e lucidatura a mano possono aggiungere dal trenta al cinquanta per cento al costo della parte stampata, ed è qui che un preventivo smette di essere competitivo.
La personalizzazione è un vantaggio solo se non reintroduce la logica degli strumenti. I polsini auricolari stampati dimensionati su un'elica misurata, le fasce per la testa generate da una circonferenza della testa o gli ancoraggi delle cinghie della borsa adattati per un tessuto più pesante derivano tutti da una modifica dei parametri. Il vero vantaggio è l’iterazione adatta: stampare una versione economica, indossarla per un giorno, regolare l’interferenza, stampare di nuovo.
C'è un limite che vale la pena di dichiarare chiaramente. Se il cliente sceglie semplicemente tra quaranta varianti fisse, la gestione delle varianti e il mantenimento dello stock stampato potrebbero essere più economici rispetto alla stampa su richiesta. La stampa paga quando la variazione è effettivamente per persona o per ordine.
L'approvazione dell'hardware di solito costituisce un collo di bottiglia per una collezione: preventivi di fusione e placcatura, quindi un'attesa di sei settimane per un campione che risulta essere posizionato in modo errato sul cinturino. I campioni stampati comprimono il ciclo in giorni, il che conta più di quanto sembri, perché la parte deve essere testata rispetto al tessuto reale, non rispetto a un rendering.
Una fibbia rigida stampata che scorre su un tessuto a pelo morbido si comporterà diversamente da una fibbia in acetalica stampata: diversa durezza superficiale, diverso attrito, diversa abrasione nel punto di attacco. Cucire un prototipo stampato sul cinturino reale lo espone in anticipo prima che lo stampo venga tagliato.
Gli accessori falliscono più in termini di comodità che di aspetto. Un reticolo con una densità dal venti al trenta per cento, il corpo cavo di un orecchino o un materiale flessibile nella zona di contatto dell'archetto possono rimuovere grammi esattamente dove si accumula la pressione. Numeri di lavoro utili: spessore minimo della parete compreso tra 0,8 e 1,0 mm per il nylon sinterizzato, tolleranza tipica di più o meno 0,3 mm o 0,3% e circa 0,3 mm di gioco per un accoppiamento a scatto che deve aprirsi e chiudersi ripetutamente.
Anche il contatto con la pelle merita attenzione. Le superfici sinterizzate porose intrappolano oli e cosmetici, quindi le parti indossate a contatto con la pelle sono più facili da mantenere pulite quando sigillate o tinte e burattate.
Gli accessori stampati perdono in termini di costo unitario in termini di volume, di finitura superficiale dove è richiesta una lucentezza a specchio e di resistenza al calore: un filamento a bassa temperatura lasciato in un'auto in estate si deformerà, il che rappresenta un serio rischio per qualsiasi cosa conservata in una borsa o in un magazzino. Le parti estruse sono anche più deboli oltre i confini degli strati, quindi una chiusura caricata in piegatura necessita che il suo orientamento di stampa sia specificato, non lasciato al fornitore.
Il colore è un’altra trappola pratica. Una parte stampata tinta con il colore della casa non corrisponderà a un tessuto tinto con lo stesso riferimento sotto ogni fonte di luce, e la variazione da lotto a lotto nel nylon tinto è reale. Approva la coppia alla luce del giorno e sotto l'illuminazione del negozio prima di firmare.
Il linguaggio della sostenibilità ha bisogno di documentazione, non di aggettivi. Richiedi il contenuto riciclato della polvere o del filamento, la frequenza di aggiornamento effettivamente utilizzata dal fornitore e se la parte stampata può essere separata dal tessuto in meno di un minuto alla fine del ciclo di vita. Una placca rigida rivettata attraverso un cinturino in tessuto rende l'intero accessorio più difficile da riciclare, non importa quanto sia verde il polimero.
La maggior parte degli accessori indossabili sono ibridi e la metà tessile di solito decide se il capo è comodo. Un berretto di velluto a coste necessita di un inserto sulla tesa e di un regolatore posteriore; una borsa a tracolla necessita di ancoraggi per tracolla, fibbia e borchia alla base; un fiocco per capelli ha bisogno di un corpo della clip che aderisca senza schiacciare la pila.
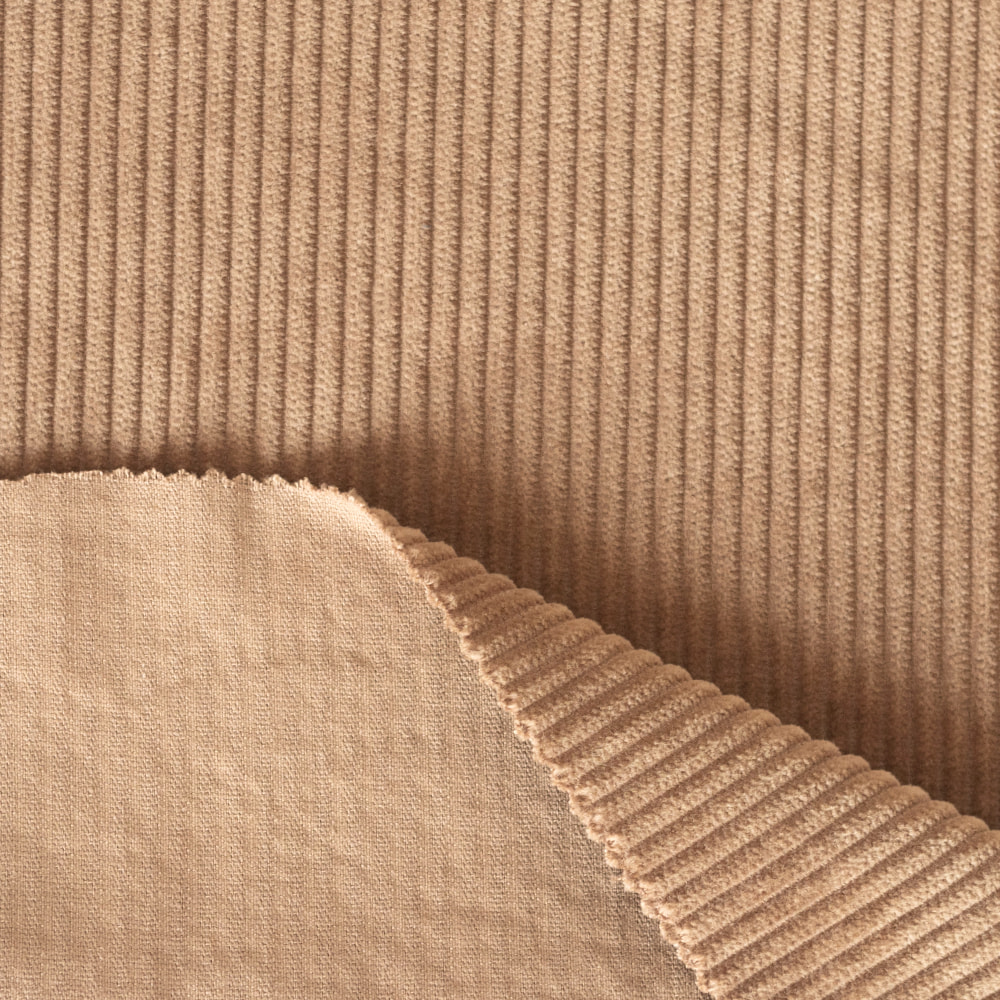
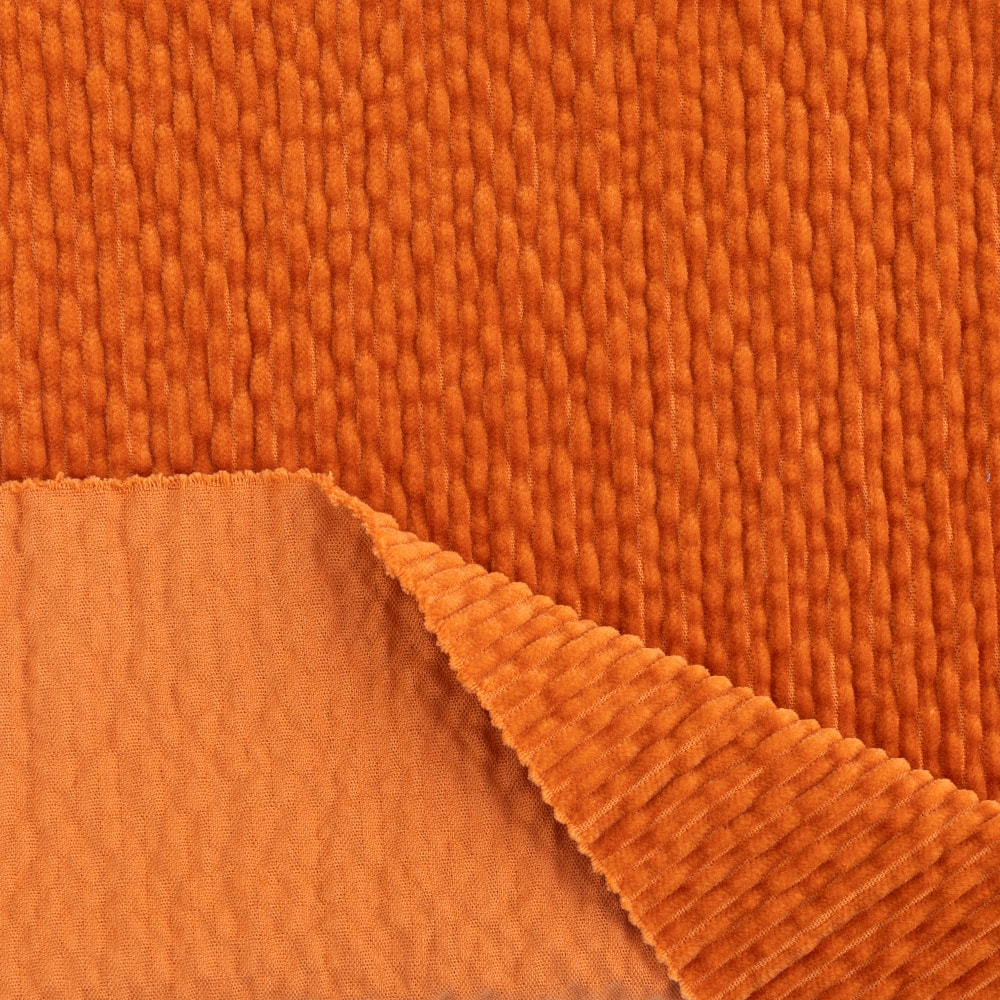
Per berretti morbidi, morbidi accessori per capelli e piccoli sacchetti, un velluto a coste elasticizzato a coste sottili fornisce il pelo e la sensazione al tatto che un guscio stampato non può imitare.
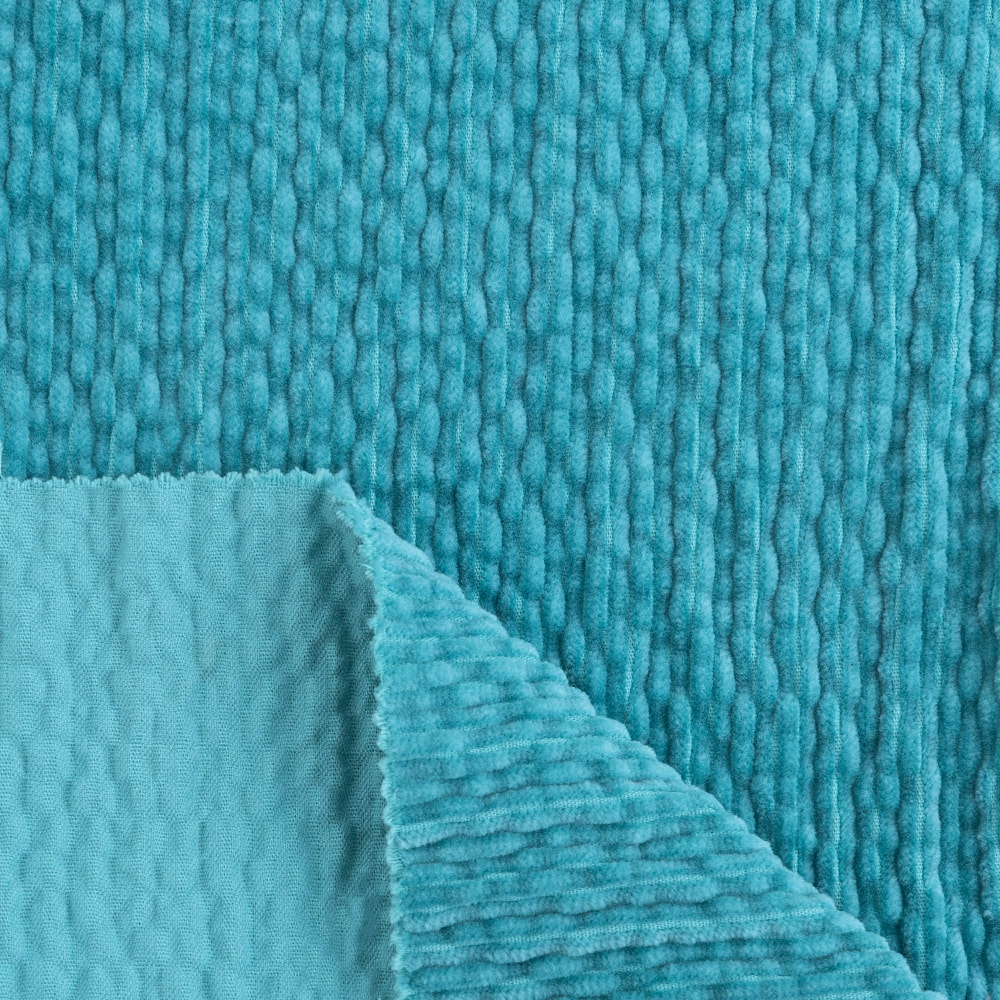 Velluto a coste a bolle di cotone modale elasticizzato da 6 W Velluto a coste morbido ed elastico con effetto pile a bolle, adatto per berretti, accessori di peluche e piccoli sacchetti che necessitano di pelo e mano. Visualizza il prodotto →
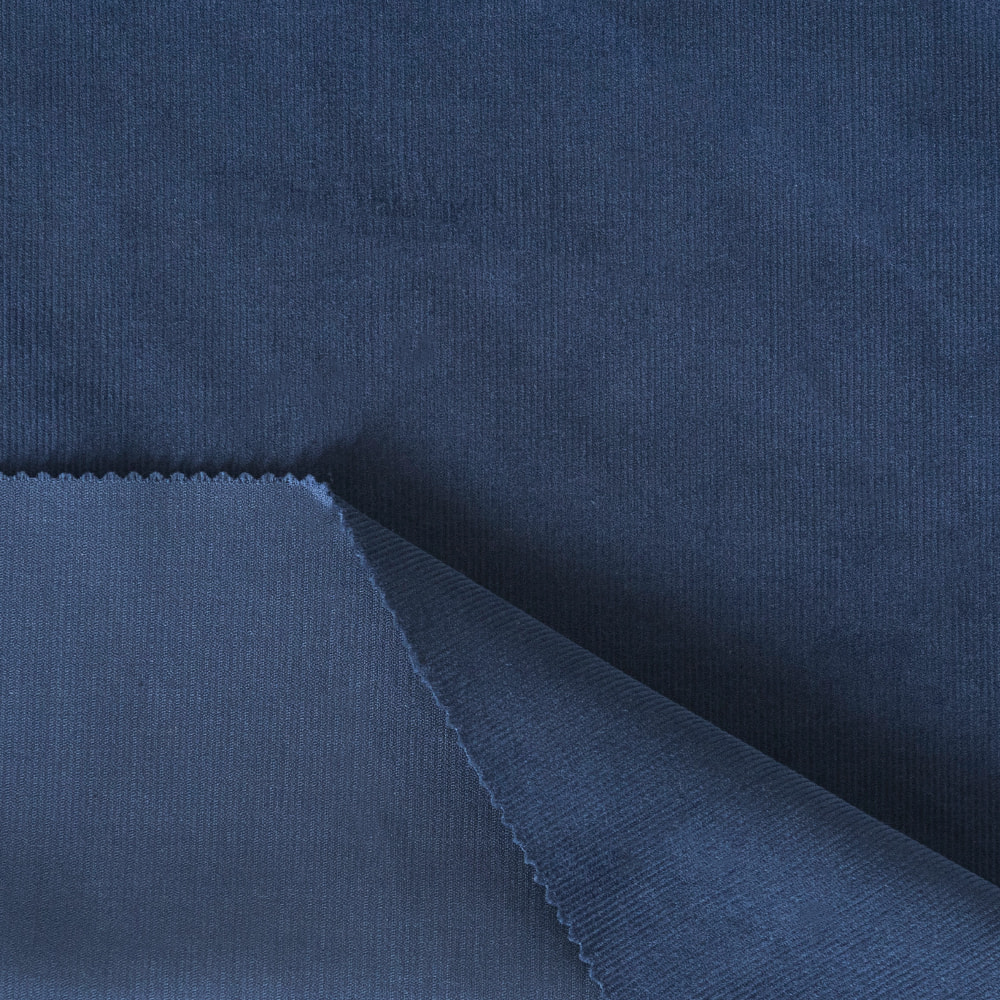
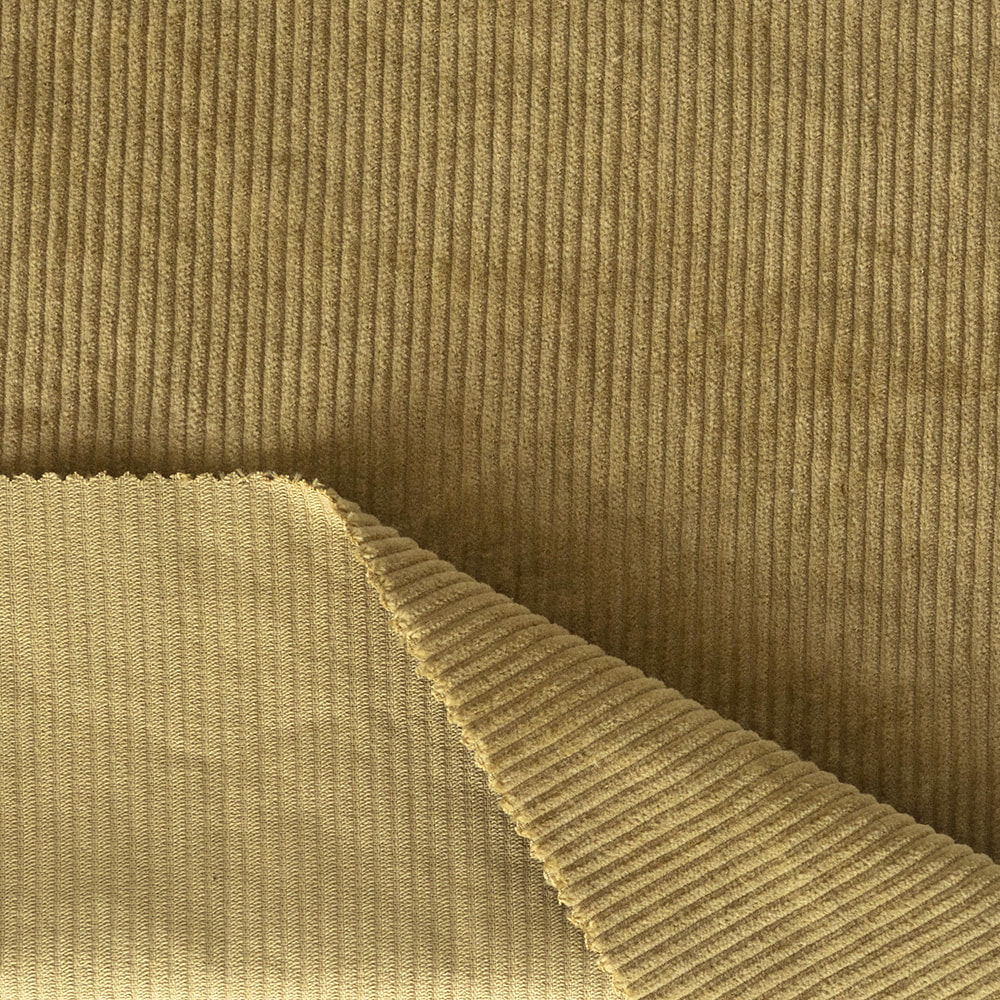
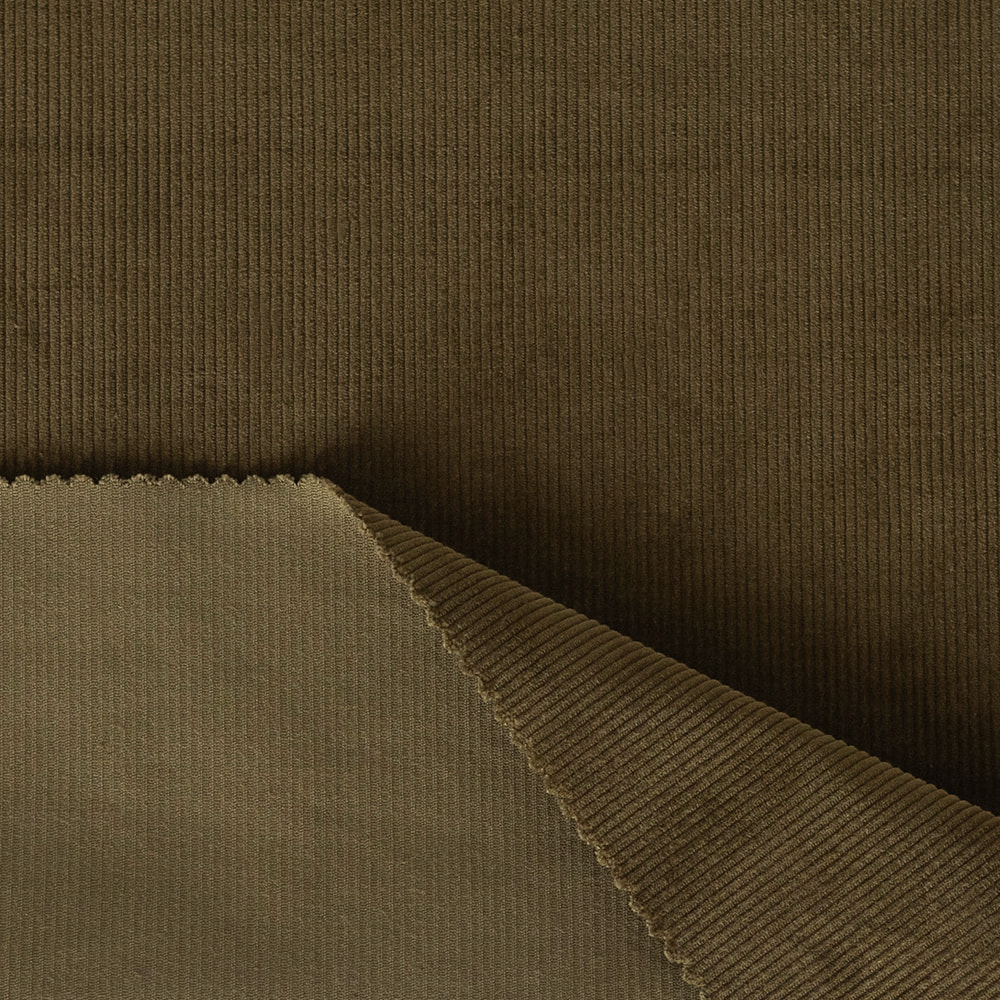
Per i pezzi strutturati (pannelli di borse, corpi di cinture, buste squadrate) un velluto a coste di cotone più ruvido e non elasticizzato mantiene la forma e accetta i rivetti senza strapparsi lungo la costa.
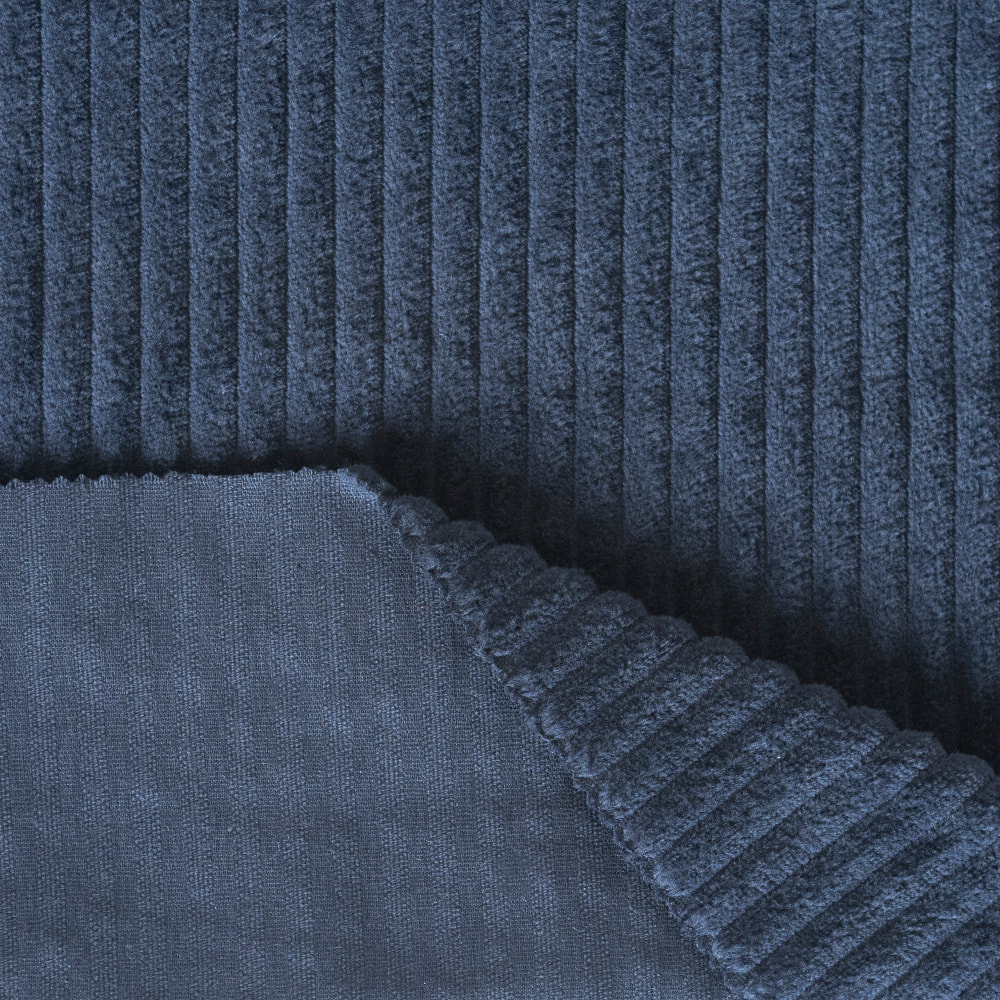 Tessuto da tappezzeria in velluto a coste non elasticizzato in cotone ruvido da 6 W Velluto a coste di cotone spesso e ruvido a 6 galle per pannelli strutturati di borse, corpi di cinture e pochette squadrate dove un tessuto non elasticizzato deve mantenere la forma. Visualizza il prodotto →
I dettagli dell'allegato determinano la durabilità. Cuci attraverso i fori stampati di almeno 1,5 mm e rinforzali con un occhiello, oppure fissa la parte stampata tra due strati di tessuto invece di rivettarli direttamente attraverso un singolo strato. Tieni i bordi duri lontani dalla pila e specifica che il pezzo assemblato sopravvive a un ciclo di lavaggio da 30 a 40 gradi se l'etichetta di cura lo promette. Gli studi che lavorano con motivi e texture sul lato tessile, piuttosto che su quello stampato, spesso trovano maggiore varietà costruzioni in velluto a coste a doppia trama che in una finitura superficiale extra stampata. Mulini come CLDCLOTH tessono e rifiniscono questi tessuti internamente, il che accorcia il ciclo quando la larghezza della cinghia o l'altezza del pelo devono cambiare insieme all'hardware.
Gli accessori stampati non sostituiscono i tessuti; sono la metà strutturale di un pezzo la cui comodità deriva ancora dal tessuto. Specificare entrambe le metà insieme e l'economia funzionerà; specifica la metà stampata isolatamente e l'accessorio costa troppo o sembra sbagliato in mano.
Non esitate a contattare il nostro amichevole il personale della reception con qualsiasi generale ci chiami

+86 139 6116 7127

Email: cloud@jacquardcloth.com

Zona dell'industria tessile, città di East Hutang, distretto di Wujin, 213100 Changzhou, Cina
Diritto d'autore© Changzhou Nuvola Panno Industry Co.,Ltd.Privacy
